

Controllo qualità delle pavimentazioni SPC: cosa succede quando i grafici di produzione vanno fuori controllo
Jun 18, 2026
Cosa succede quando i grafici di produzione dei pavimenti SPC vanno fuori controllo
7 minuti di lettura · 18 giugno 2026 · Di YUPSENI Team

In questa pagina
- I. Un punto fuori dalle righe: cosa significa realmente l'allarme
- II. La prima ora dopo l'attivazione del segnale
- III. Perché le materie prime si spostano prima della macchina
- IV. La deriva dimensionale e il problema di coglierla in ritardo
- V. Un processo stabile si dimostra nel corso dei mesi, non dei lotti
C'è una discreta ironia nel fatto che le fabbriche di pavimenti SPC funzionano su grafici SPC. Le stesse tre lettere stanno per due cose diverse: Stone Plastic Composite nel prodotto e Statistical Process Control nel metodo utilizzato per realizzarlo. I grafici tengono traccia delle dimensioni, delle densità, delle temperature superficiali e degli spessori degli strati di usura quando le tavole escono dalla linea. Nella maggior parte dei casi, i punti dati si raggruppano attorno alla linea centrale e rimangono all'interno dei limiti di controllo superiore e inferiore. La linea funziona, i pallet si impilano e i grafici assomigliano a come dovrebbe essere un processo stabile.
Questo articolo riguarda i momenti in cui ciò smette di essere vero. Un punto dati supera un limite di controllo, oppure una sequenza di sette punti si sposta costantemente verso l'alto, oppure l'intervallo tra misurazioni consecutive si amplia improvvisamente. Il grafico segnala che qualcosa è cambiato e il team di produzione deve decidere cosa fare. Le decisioni prese nei minuti e nelle ore successivi a un segnale-fuori-controllo determinano se alcuni pallet verranno messi in quarantena o un'intera giornata di produzione verrà cancellata. Comprendere la sequenza è importante per gli acquirenti perché la differenza tra una fabbrica che rileva tempestivamente le derive del processo e una fabbrica che prima spedisce e poi ispeziona si manifesta nella pavimentazione che arriva al magazzino. Per dare un'occhiata a come la stabilità del processo si traduce in specifiche di prodotto, ilgamma di pavimenti vinilici con anima rigidainclude schede tecniche con tolleranze dimensionali e specifiche dello strato di usura per ogni linea di prodotto.
I. Un punto fuori dalle righe: cosa significa realmente l'allarme
Una carta di controllo non è un limite di specifica disegnato su carta millimetrata. È un confine statistico calcolato dal processo stesso. I limiti di controllo superiore e inferiore sono generalmente fissati a tre deviazioni standard sopra e sotto la media del processo. In un processo distribuito normalmente, circa il 99,7% di tutti i punti dati rientra in tali limiti solo per pura casualità. Pertanto, quando un punto si ferma al di fuori di questi valori, la spiegazione più ragionevole non è che si sia appena verificato un evento casuale su-tre-cento. È che qualcosa ha cambiato il processo. La temperatura della macchina è aumentata. La miscela delle materie prime è cambiata. L'operatore ha regolato un'impostazione. Il grafico non grida al lupo. Sta rilevando un segnale che il processo non è più lo stesso processo che ha generato i dati storici.
Due tipi di condizioni fuori-fuori-controllo innescano risposte diverse. Il primo è un singolo punto oltre il limite di controllo. Ciò in genere indica un evento discreto: un malfunzionamento improvviso della macchina, un lotto di materia prima con una proprietà-fuori-specifica o un errore di misurazione. L'indagine inizia con la macchina e procede a ritroso. Il secondo è uno schema entro i limiti di controllo che è statisticamente improbabile in un processo stabile: una serie di sette o più punti consecutivi tutti sopra o tutti sotto la linea centrale; una serie di sette punti che tendono tutti nella stessa direzione; o un ciclo ricorrente che si ripete ad ogni cambio di turno o ricaricamento di materiale. Questi modelli indicano un cambiamento sistematico, non un-evento occasionale, e l'azione correttiva mira alla causa principale del cambiamento piuttosto che al punto specifico che ha attivato l'allarme.
Non tutti i segnali sono un difetto.Un processo può essere fuori dal controllo statistico pur continuando a produrre tavole che rientrano nei limiti delle specifiche del cliente. I limiti di controllo descrivono cosa può fare il processo. I limiti delle specifiche descrivono cosa deve essere il prodotto. Un processo che sta andando alla deriva ma ancora entro le specifiche sta producendo un prodotto accettabile oggi e produrrà un prodotto di scarto domani se la deriva continua. Cogliere la deriva mentre le tavole sono ancora buone è ciò che separa il controllo del processo dall'ispezione finale. Si prevengono i difetti. L'altro li trova dopo che esistono.
II. La prima ora dopo l'attivazione del segnale
Quando una carta di controllo va fuori controllo in una linea di produzione di pavimenti SPC, la prima azione è il contenimento. L'operatore contrassegna l'ultimo prodotto ritenuto valido in base al timestamp dell'ultima-misurazione sotto controllo e tutto ciò che viene prodotto dopo tale momento viene messo in quarantena in attesa dell'ispezione. Questa non è una dichiarazione che il prodotto è difettoso. È un riconoscimento che il processo che lo ha prodotto era diverso dal processo convalidato e la differenza deve essere compresa prima che il prodotto possa essere rilasciato. La quarantena è fisica: i pallet vengono spostati in un'area di attesa, etichettati con la finestra temporale e la natura del segnale e trattenuti finché un tecnico della qualità non li libera.
La seconda azione, che si svolge in parallelo, è un'indagine strutturata che segue una sequenza standard. L'operatore verifica innanzitutto la misurazione: il manometro è stato calibrato, il campione è stato prelevato nel punto corretto del processo, la lettura è stata registrata correttamente. Un numero sorprendente di segnali viene risolto in questo passaggio e la soluzione consiste nel ri-misurare e aggiornare il grafico. Se la misurazione viene confermata, l'indagine si sposta sulla macchina. Su una linea di estrusione che produce pavimenti con nucleo rigido, i sospetti immediati sono la deriva della temperatura del cilindro, la variazione della velocità della vite, i cambiamenti della distanza tra i rulli di calibrazione e la mancata corrispondenza della velocità dell'estrattore. Ognuno di questi ha un effetto noto sul processo e il modello della carta di controllo spesso indica quale è la causa più probabile. I problemi di temperatura creano derive graduali. I problemi di velocità delle viti creano spostamenti improvvisi. I problemi di distanza tra i rulli creano un'espansione dell'intervallo in cui le misurazioni consecutive si disperdono più ampiamente del normale.
Se la macchina va bene, l'indagine si sposta sul materiale. Un nuovo lotto di resina PVC, una diversa spedizione di riempitivo di carbonato di calcio o una miscela di plastificante da un fornitore il cui processo è cambiato possono tutti produrre segnali di-fuori-controllo su una macchina che funziona correttamente. L'indagine sui materiali prevede il prelievo di campioni trattenuti dal lotto di materiale in entrata, il controllo del certificato di analisi del fornitore rispetto ai risultati dei test interni-e l'esecuzione di una prova con un lotto di materiale noto-buono per isolare se il problema riguarda il materiale o riguarda la macchina. Questo passaggio richiede tempo, a volte un intero turno, perché i risultati devono essere conclusivi, non suggestivi. Un'indagine inconcludente sui materiali che porta alla regolazione della macchina per compensare un problema sui materiali crea un secondo problema a valle quando il lotto di materiale successivo arriva secondo le specifiche-e la macchina modificata ora produce un prodotto fuori specifica-nella direzione opposta.
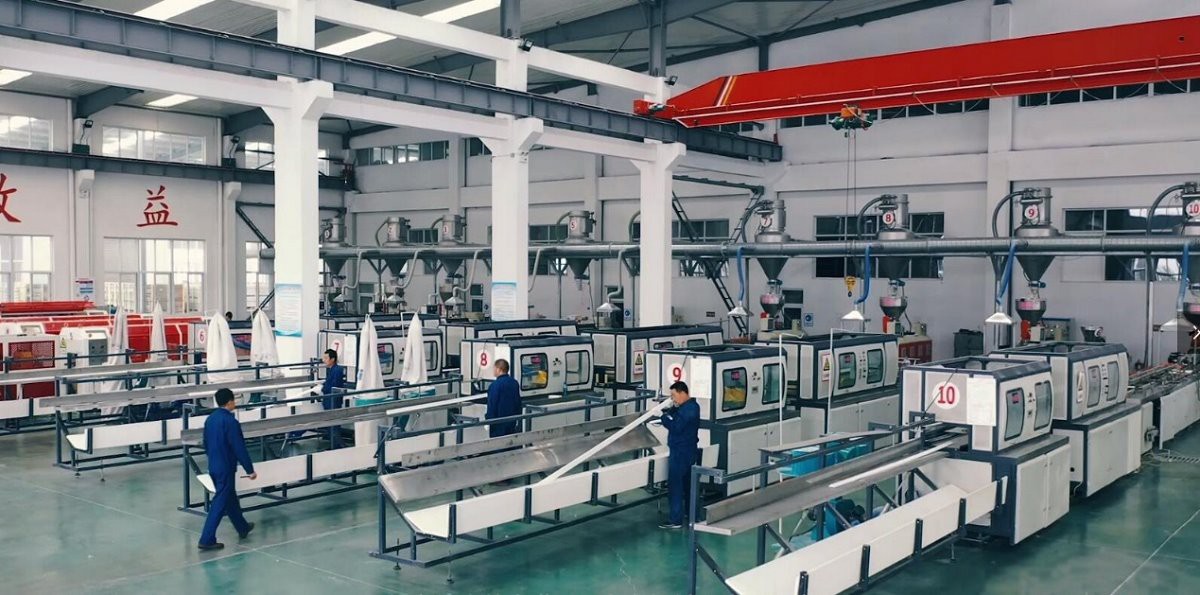
III. Perché le materie prime si spostano prima della macchina
La pavimentazione SPC è un composito. Lo strato centrale è costituito per circa il 60-75% da un riempitivo di carbonato di calcio legato in una matrice di PVC con coadiuvanti tecnologici, stabilizzanti e modificatori dell'impatto. Il rapporto esatto determina la densità, la rigidità, il coefficiente di dilatazione termica e il modo in cui il materiale scorre attraverso la matrice di estrusione. Una variazione dell'1% nel caricamento del riempitivo modifica la viscosità del fuso in modo sufficiente da alterare le dimensioni di uscita dello stampo in modo misurabile. Una spedizione di carbonato di calcio con una distribuzione granulometrica leggermente diversa rispetto alla spedizione precedente modifica il modo in cui il riempitivo si compatta nella matrice polimerica, modificando la densità della tavola finita anche alla stessa percentuale di caricamento del riempitivo.
Le migliori fabbriche di pavimenti testano le materie prime in entrata rispetto a specifiche più rigorose del certificato del fornitore. Un lotto di carbonato di calcio che il fornitore certifica con un passaggio del 98% su un vaglio da 325 mesh potrebbe soddisfare lo standard di settore per il grado di riempitivo, ma produrre un cambiamento di processo su una linea di estrusione impostata per un riempimento con passaggio del 99%. La specifica è soddisfatta. Il processo viene comunque interrotto. La fabbrica che lo rileva durante l'ispezione in entrata non inserisce mai il materiale nella tramoggia. La fabbrica che lo scopre attraverso un segnale della carta di controllo dopo che il materiale è già in lavorazione ha già prodotto un prodotto che deve essere messo in quarantena e valutato.
La variazione da lotto a lotto della resina PVC è meno comune ma più dannosa quando si verifica. Il valore K- della resina PVC, una misura del peso molecolare, influisce sulla resistenza alla fusione e sul comportamento del flusso. Un lotto di resina con un valore K- due punti più alto rispetto al lotto precedente produce una massa fusa più calda-che scorre e scorre più lentamente-che esce dallo stampo con caratteristiche di rigonfiamento diverse. La tavola che ne esce è dimensionalmente diversa anche se ogni impostazione della macchina è invariata. La carta di controllo rileva lo spostamento della dimensione. Le indagini lo riconducono al lotto di resina. L'azione correttiva è una specifica del materiale in entrata che rifiuta il lotto-fuori-intervallo o una regolazione dei parametri della macchina che compensa lo spostamento noto. Le fabbriche migliori fanno entrambe le cose: rifiutano il materiale che non rientra nell’intervallo convalidato e registrano la ricetta di aggiustamento per l’intervallo che supera ma è diverso dalla media storica.
IV. La deriva dimensionale e il problema di coglierla in ritardo
Di tutti i segnali-fuori-controllo che compaiono sui grafici di produzione della pavimentazione SPC, la deriva dimensionale è quella più costosa da correggere a posteriori e quella più facile da ignorare prima che venga superato il limite di controllo. Il motivo è legato al modo in cui viene utilizzata la pavimentazione rigida. Una tavola più larga di 0,3 millimetri rispetto alle specifiche non ha un aspetto sbagliato sulla linea di produzione. Sembra identico alla tavola accanto. L'errore di larghezza si manifesta solo durante l'installazione, quando i giunti a scatto-su venti assi in una stanza accumulano la dimensione in eccesso e l'ultima fila non si adatta più. Nel momento in cui l'installatore segnala il problema, il ciclo di produzione che lo ha prodotto potrebbe essere trascorso settimane indietro e il prodotto potrebbe essere già installato in dozzine di altri progetti.
Le dimensioni di lunghezza e larghezza sulle tavole SPC sono controllate dalla fase di calibrazione dopo la matrice di estrusione. Il foglio caldo passa attraverso una serie di rulli dimensionatori che impostano lo spessore e la larghezza finali prima che il rullo goffrato applichi la struttura superficiale e la sezione di raffreddamento blocchi le dimensioni. Se la velocità dell'estrattore varia rispetto alla velocità del rullo di calibrazione, il foglio viene allungato o compresso leggermente prima del raffreddamento e la dimensione finale della tavola cambia. Una variazione della velocità dell'estrattore inferiore all'1% può spostare la larghezza della tavola in misura sufficiente a generare un segnale di-fuori-controllo. Il problema è che lo spostamento per tavola è talmente piccolo che l'operatore non può vederlo a occhio nudo. Solo il grafico lo vede e solo se la frequenza di misurazione è sufficientemente elevata da rilevarlo prima della fine del ciclo di produzione.
La questione della frequenza delle ispezioni non riguarda quindi la frequenza con cui la fabbrica verifica la presenza di difetti in generale. Riguarda quante assi passano attraverso la linea tra i controlli dimensionali e se tale intervallo è abbastanza breve da contenere un evento di deriva entro una quantità che può essere economicamente messa in quarantena e rilavorata. Una fabbrica che misura la precisione dimensionale una volta per turno può produrre diverse migliaia di assi tra una misurazione e l'altra. Una deriva che inizia dieci minuti dopo la misurazione non verrà rilevata per quasi otto ore. Il volume di contenimento è il risultato di un intero turno. Una fabbrica che misura una volta all'ora contiene la stessa deriva pari a circa un-ottavo di quel volume. La differenza si manifesta nella struttura dei costi della fabbrica e, per l'acquirente, nella probabilità che un lotto dimensionalmente marginale arrivi al magazzino. Per le linee di prodotti in cui la stabilità dimensionale è una specifica documentata, ilCatalogo pavimentazioni SPCinclude i dati sulla tolleranza per qualità del prodotto.
| Frequenza di ispezione | Tavole tra i controlli | Volume di contenimento | Profilo di rischio |
|---|---|---|---|
| Ogni 30 minuti | ~300–500 | Quarantena piccola e gestibile | Basso |
| Una volta per turno | ~3,000–5,000 | Produzione dell'intero turno a rischio | Alto |
| Continuo (laser in-linea) | Ogni tavola | Rifiuto immediato delle tavole singole | Minimo |
La relazione tra la frequenza delle ispezioni e il volume di contenimento. La differenza tra i controlli da 30-minuti e i controlli per turno si traduce in circa dieci volte l'inventario a rischio.
V. Un processo stabile si dimostra nel corso dei mesi, non dei lotti
Lo scopo dei grafici SPC non è quello di individuare prodotti scadenti. Innanzitutto è necessario dimostrare che il processo è in grado di non produrre mai prodotti scadenti. Un processo che viene eseguito entro limiti di controllo per un singolo batch non è stabile. È una fortuna. Un processo che viene eseguito entro limiti di controllo su un centinaio di lotti, su più lotti di materie prime, su più turni di operatori e sui cambiamenti stagionali della temperatura in fabbrica, è stabile nel senso che conta. I grafici di tale processo mostrano punti che si raggruppano strettamente attorno alla linea centrale senza schemi sistematici, senza cicli di cambiamento-di turno e senza deriva stagionale. L'indice di capacità del processo, tipicamente espresso come Cpk, è superiore a 1,33, il che significa che la distanza dalla media del processo al limite di specifica più vicino è di almeno quattro deviazioni standard. Il processo non consiste solo nel produrre un buon prodotto. Lo sta facendo con un margine sufficiente affinché anche un moderato spostamento del processo non metta il prodotto fuori dai limiti delle specifiche prima che la carta di controllo lo catturi.
Questa distinzione è importante per gli acquirenti che confrontano i fornitori. Una fabbrica può fornire un certificato di analisi per un singolo lotto di produzione che mostra ogni misurazione entro le specifiche. Quel certificato ti dice che il lotto è stato ispezionato. Non dice se il processo che lo ha prodotto è in grado di ripetere quel risultato sul lotto successivo, o se il lotto ricevuto proveniva da un ciclo di produzione in cui la prima metà del turno era stata messa in quarantena dopo aver effettuato tali misurazioni. Una fabbrica che condivide i dati del proprio grafico SPC nel tempo sta condividendo prove della stabilità del processo. I singoli dati contano meno dell’assenza di modelli che indichino una variazione sistematica. L'assenza di segnali-fuori-controllo è il titolo. La ristretta diffusione dei dati in-controllo è la storia che sta sotto.
Un processo stabile è anche prevedibile in un modo che conta per la pianificazione degli appalti. I tempi di consegna di un processo stabile sono affidabili perché la produzione della linea per turno è coerente. I tassi di scarto sono bassi e noti, quindi la fabbrica non ha bisogno di produrre in eccesso per coprire le perdite di qualità previste. Il prodotto che arriva al magazzino del cliente ha prestazioni costanti perché la densità, la geometria del blocco a clic- e lo spessore dello strato di usura sono gli stessi da lotto a lotto. Tutto questo deriva dai grafici SPC appesi al muro dell'ufficio di produzione. L'acquirente non li vede mai. L'acquirente convive con le conseguenze del fatto che la fabbrica agisca su di lui.
Domande comuni sul controllo qualità delle pavimentazioni SPC
Domande frequenti sul controllo del processo di produzione nella produzione di pavimenti SPC
Risposte pratiche su come la qualità viene misurata, mantenuta e ripristinata durante la produzione di pavimentazioni a nucleo rigido.
D1: Come può un acquirente sapere se una fabbrica utilizza un vero controllo di processo SPC?
Richiedi i dati delle carte di controllo per più lotti di produzione, non solo un certificato di analisi per un singolo lotto. Uno stabilimento che esegue un vero controllo statistico del processo può produrre grafici che mostrano la media del processo, i limiti di controllo e i singoli punti dati nel tempo per parametri chiave: spessore della tavola, larghezza, geometria del clic-blocco e spessore dello strato di usura. Se la risposta è un certificato che mostra che il lotto corrente rientra nei limiti delle specifiche, si tratta di ispezione, non di controllo del processo. L'ispezione ti dice che il prodotto è stato controllato. Il controllo del processo ti dice che il processo è in grado di rimanere entro i limiti senza la necessità di controllare ogni aspetto. Il secondo è più prezioso e la documentazione è diversa.
D2: Qual è la causa più comune dei segnali-fuori-controllo su una linea di pavimentazione SPC?
La variazione delle materie prime, in particolare la distribuzione delle dimensioni delle particelle di carbonato di calcio e gli spostamenti del valore K-della resina PVC tra lotti, causano più segnali-fuori-controllo rispetto ai malfunzionamenti delle macchine. Il processo di estrusione è sensibile alla viscosità del fuso e la viscosità del fuso cambia quando cambiano il caricamento del riempitivo, la dimensione delle particelle del riempitivo o il peso molecolare della resina. Una fabbrica che non testa le materie prime in entrata rispetto alle proprie specifiche interne vede questi cambiamenti prima sulla carta di controllo, dopo che il materiale è già in lavorazione. Una fabbrica che esegue i test durante l'ispezione in entrata rileva il turno prima che il materiale entri nella tramoggia. La differenza nel volume di contenimento tra questi due approcci è tipicamente uno spostamento completo della produzione.
D3: Cosa succede al prodotto in quarantena dopo un segnale-fuori-controllo?
Il prodotto in quarantena viene sottoposto a un'ispezione completa del parametro che ha attivato il segnale, oltre a un'ispezione più ampia di altri parametri per confermare che solo la dimensione o la proprietà contrassegnata è stata interessata. Prodotto che rientra nelle specifiche dopo l'ispezione viene rilasciato per la spedizione. Il prodotto che non rientra nelle specifiche viene rielaborato, se il difetto è correggibile tramite ri-elaborazione, oppure scartato, in caso contrario. La percentuale di prodotto in quarantena che alla fine viene scartata dipende dalla rapidità con cui il segnale è stato captato. Una deriva dimensionale rilevata entro 30 minuti potrebbe non produrre scarti perché le tavole rientrano ancora nella finestra delle specifiche anche se il processo è statisticamente fuori controllo. Una deriva rilevata alla fine di un turno di otto-ore potrebbe produrre diverse centinaia di metri quadrati di prodotto fuori-da-specifiche che non possono essere recuperate economicamente.
Q4: Una fabbrica con certificazione ISO 9001 dispone automaticamente di un buon controllo di processo?
La norma ISO 9001 richiede un sistema di gestione della qualità documentato e prove del monitoraggio del processo, ma non prescrive metodi statistici specifici, indici minimi di capacità del processo o frequenze di ispezione. Due stabilimenti con certificazione ISO 9001 possono avere approcci significativamente diversi al controllo di processo. È possibile utilizzare grafici SPC completi con raccolta di dati-in tempo reale e piani d'azione formali-fuori-controllo. Un altro può utilizzare il campionamento periodico con ispezione pass{8}}fail rispetto ai limiti delle specifiche, che soddisfa i requisiti di documentazione dello standard ma non fornisce i dati sulla stabilità del processo generati dai grafici SPC. La certificazione conferma che il sistema esiste. I dati del grafico confermano che il sistema funziona.
Q5: In che modo le fluttuazioni della temperatura influiscono sulla stabilità della produzione della pavimentazione SPC?
La temperatura influisce sulla produzione della pavimentazione SPC in due punti: il cilindro di estrusione e la fase di calibrazione e raffreddamento. Le variazioni di temperatura del cilindro alterano la viscosità del fuso e il rigonfiamento all'uscita dello stampo, che sposta le dimensioni della tavola. Le variazioni della temperatura di calibrazione e raffreddamento alterano il modo in cui la lastra calda si blocca nelle sue dimensioni finali. Le fabbriche in regioni con grandi sbalzi di temperatura stagionali devono regolare i parametri di processo per compensare le condizioni ambientali e questi aggiustamenti possono essere visualizzati sulle carte di controllo come modelli stagionali. Una fabbrica con un buon controllo del processo tiene conto della temperatura ambiente nei calcoli dei limiti di controllo in modo che lo spostamento stagionale venga interpretato come una variazione normale anziché trattato come un segnale-fuori-controllo ogni volta che cambia il tempo. Il prodotto stesso, una volta fabbricato, gestisce bene le fluttuazioni di temperatura durante il servizio, ma il processo di produzione è sensibile ad esse in questo momento. Per ulteriori informazioni sulle prestazioni del prodotto finito in caso di cicli di temperatura, consultare le specifiche tecniche.
Pavimenti SPC da una fabbrica in cui i grafici mantengono il controllo
Pavimento vinilico con nucleo rigido prodotto sotto il completo controllo statistico del processo con dati di ispezione tracciabili al lotto di produzione e alla marca temporale. Disponibili specifiche standard e personalizzate. Le schede tecniche includono i dati sulle tolleranze dimensionali e sullo strato di usura.
I grafici che non vedi mai determinano il pavimento su cui cammini
Le carte di controllo del processo SPC sono documenti interni della fabbrica. Si siedono sugli appunti nell'ufficio di produzione e sui monitor sopra la linea di estrusione. L'acquirente non li vede mai nel corso di una normale transazione d'acquisto. Ciò che l'acquirente vede è il prodotto che arriva, e a quel punto la storia per stabilire se il processo era sotto controllo durante il ciclo di produzione è già stata scritta. Una tavola con un giunto a scatto-che si adatta perfettamente a quella vicina proviene da una linea in cui la tabella di controllo dimensionale era centrata e stabile. Un pallet in cui ogni tavola viene installata senza spazi vuoti o sporgenze proviene da un percorso in cui la tabella dello spessore mostrava variazioni minime. Un pavimento che ha lo stesso aspetto nel corridoio così come nel soggiorno illuminato dal sole è il risultato di un processo in cui lo spessore dello strato di usura e la registrazione della pellicola di stampa erano entrambi sotto controllo contemporaneamente.
La domanda che la maggior parte degli acquirenti pone sulla qualità è se il prodotto è buono. La domanda dietro questa domanda, quella a cui risponde il controllo statistico del processo, è se il processo che lo ha prodotto è in grado di funzionare ripetutamente, attraverso lotti, turni, stagioni. Una fabbrica in grado di rispondere a questa domanda con i dati delle carte di controllo non vende solo pavimenti. Sta vendendo la prova che la pavimentazione sarà la stessa la prossima volta, e anche quella successiva.
Squadra YUPSENI
23 anni nella produzione e nella catena di fornitura di pavimenti in PVC e SPC. Produciamo pavimenti vinilici ad anima rigida secondo i sistemi di gestione della qualità certificati ISO 9001 e ISO 14001 con un controllo statistico completo del processo su tutte le linee di produzione. Ogni prodotto viene spedito con documentazione di qualità tracciabile in batch-.Maggiori informazioni su YUPSENI
© 2026 YUPSENI. Tutti i diritti riservati. Le informazioni contenute in questo articolo sono solo a scopo informativo generale e non costituiscono consulenza di qualità professionale in materia di ingegneria o approvvigionamento. I metodi di controllo statistico dei processi, le frequenze di ispezione e i requisiti del sistema di gestione della qualità variano in base al produttore, alla linea di prodotto e alla regione. Richiedi sempre la documentazione aggiornata sulla qualità, i rapporti sui test di terze-parti e i dati sulla capacità di processo per il prodotto specifico in esame.


